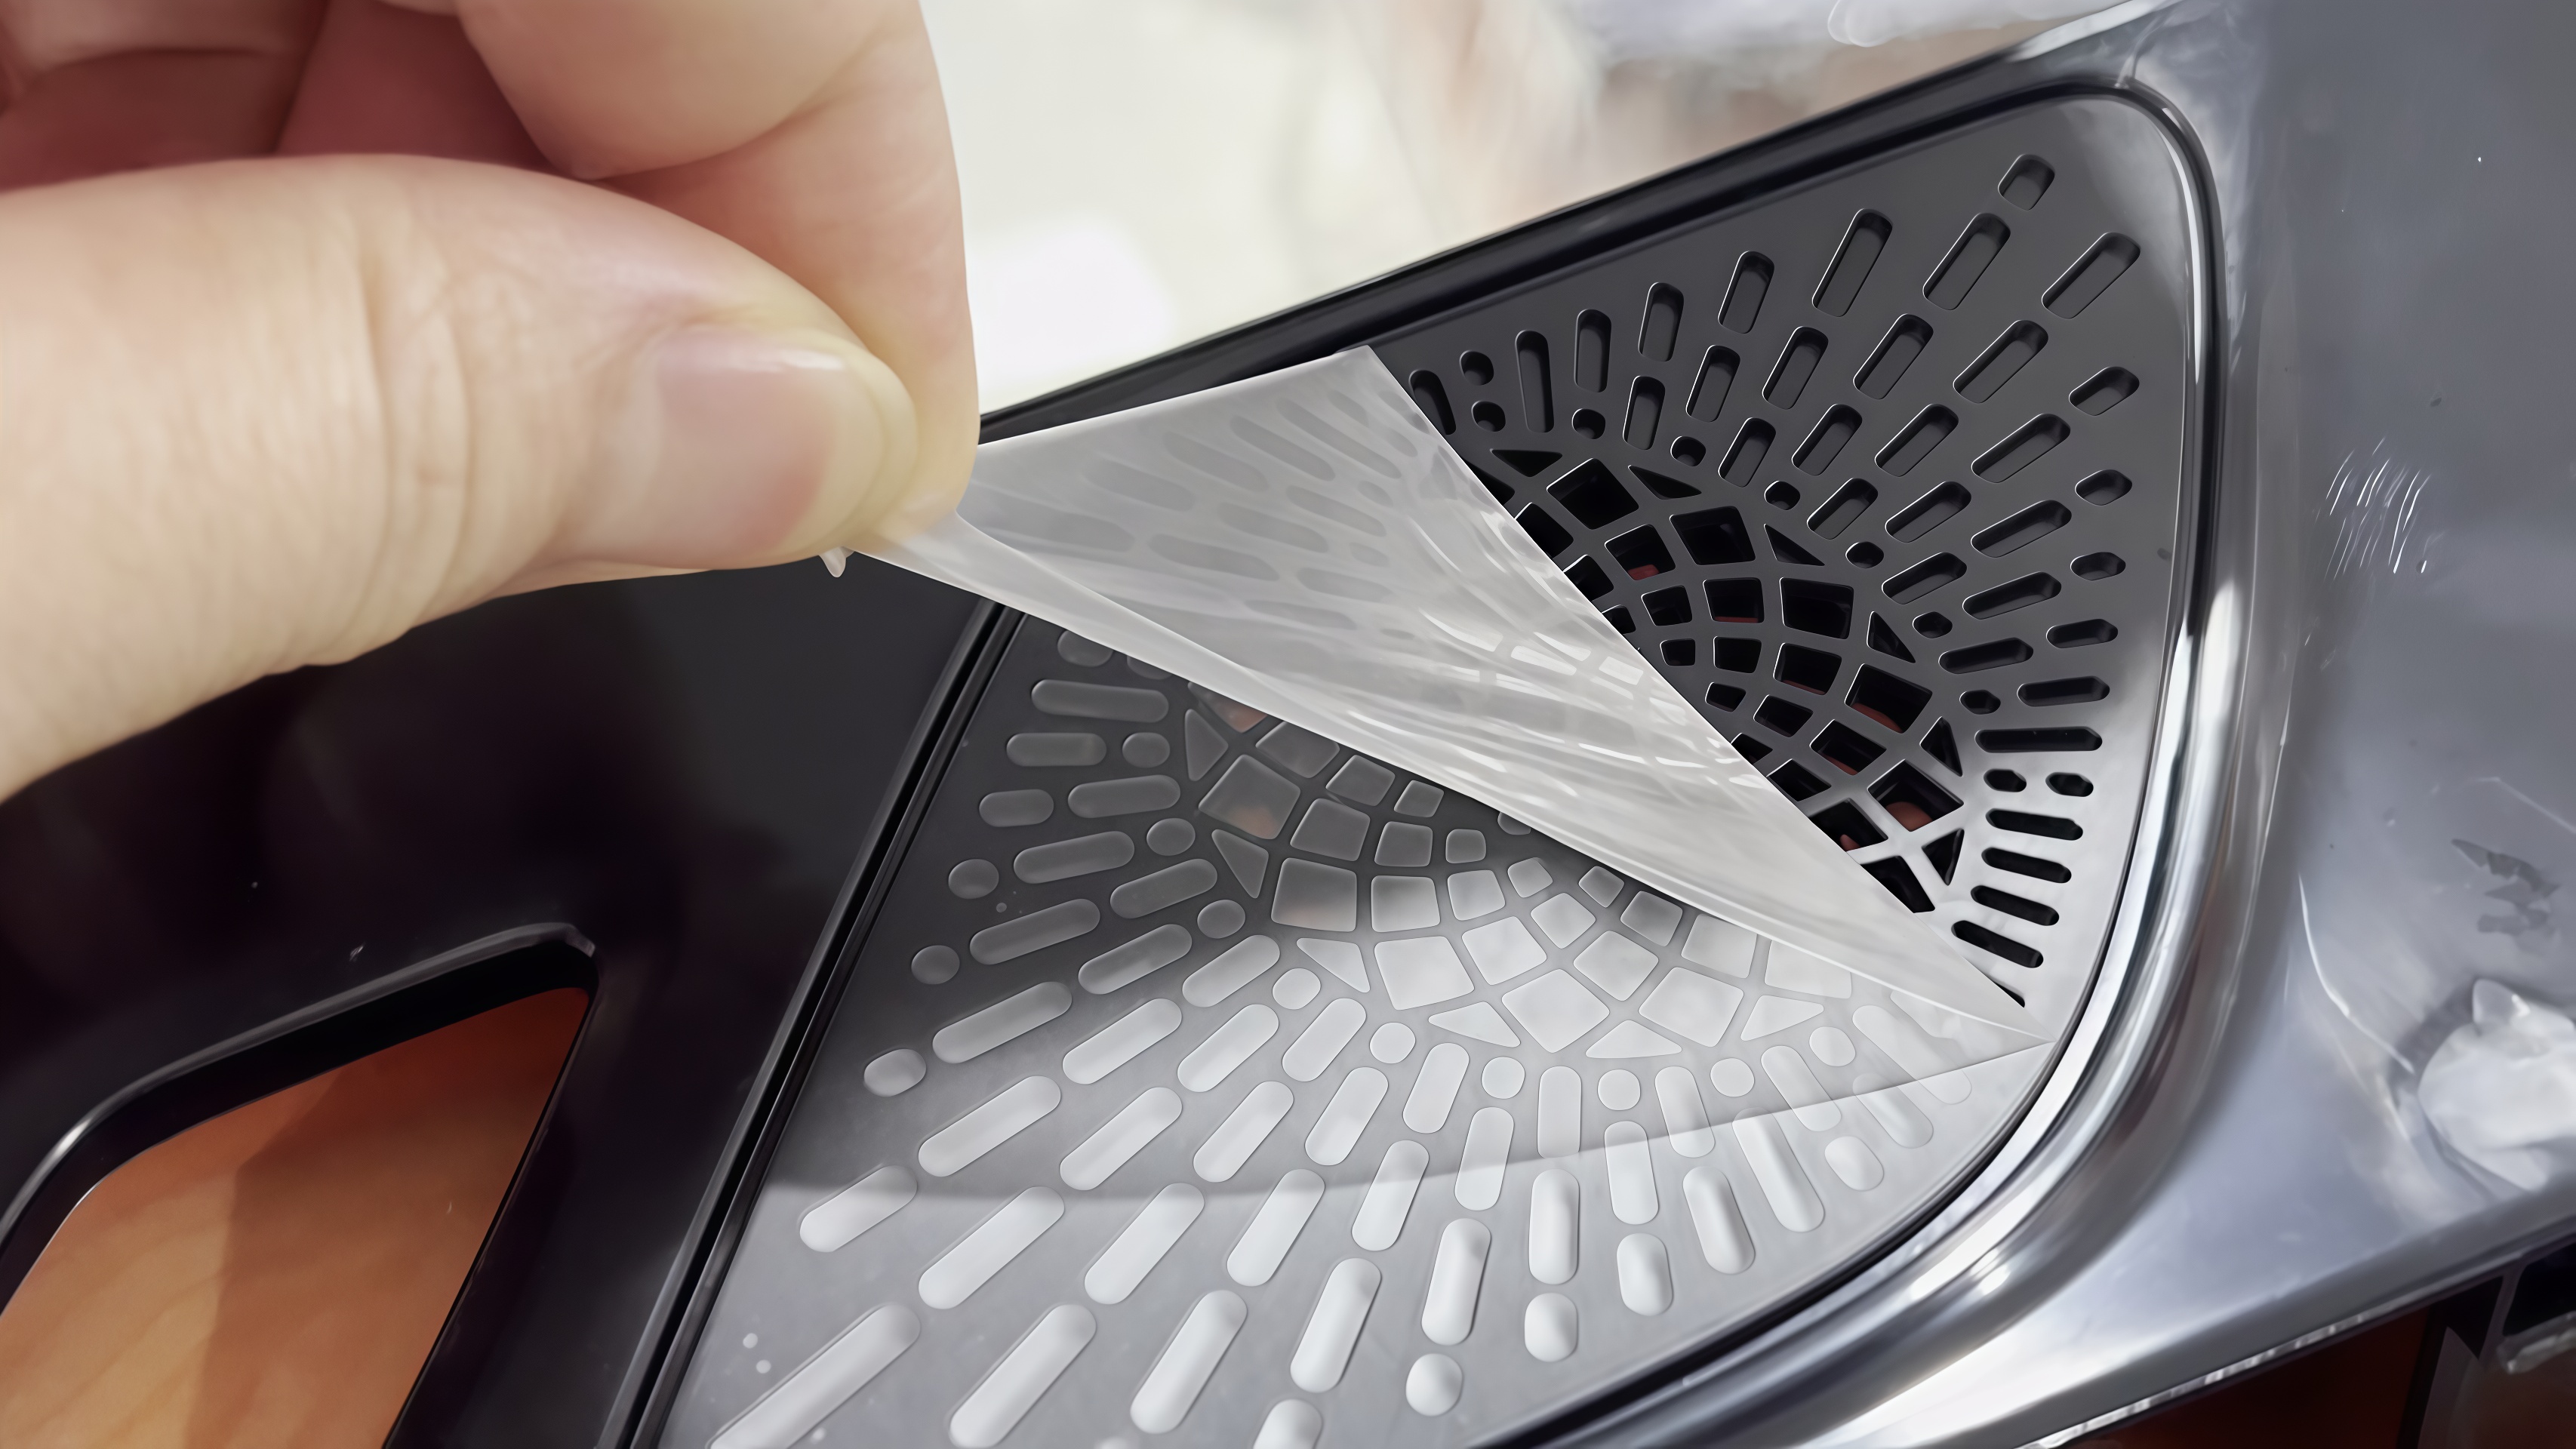
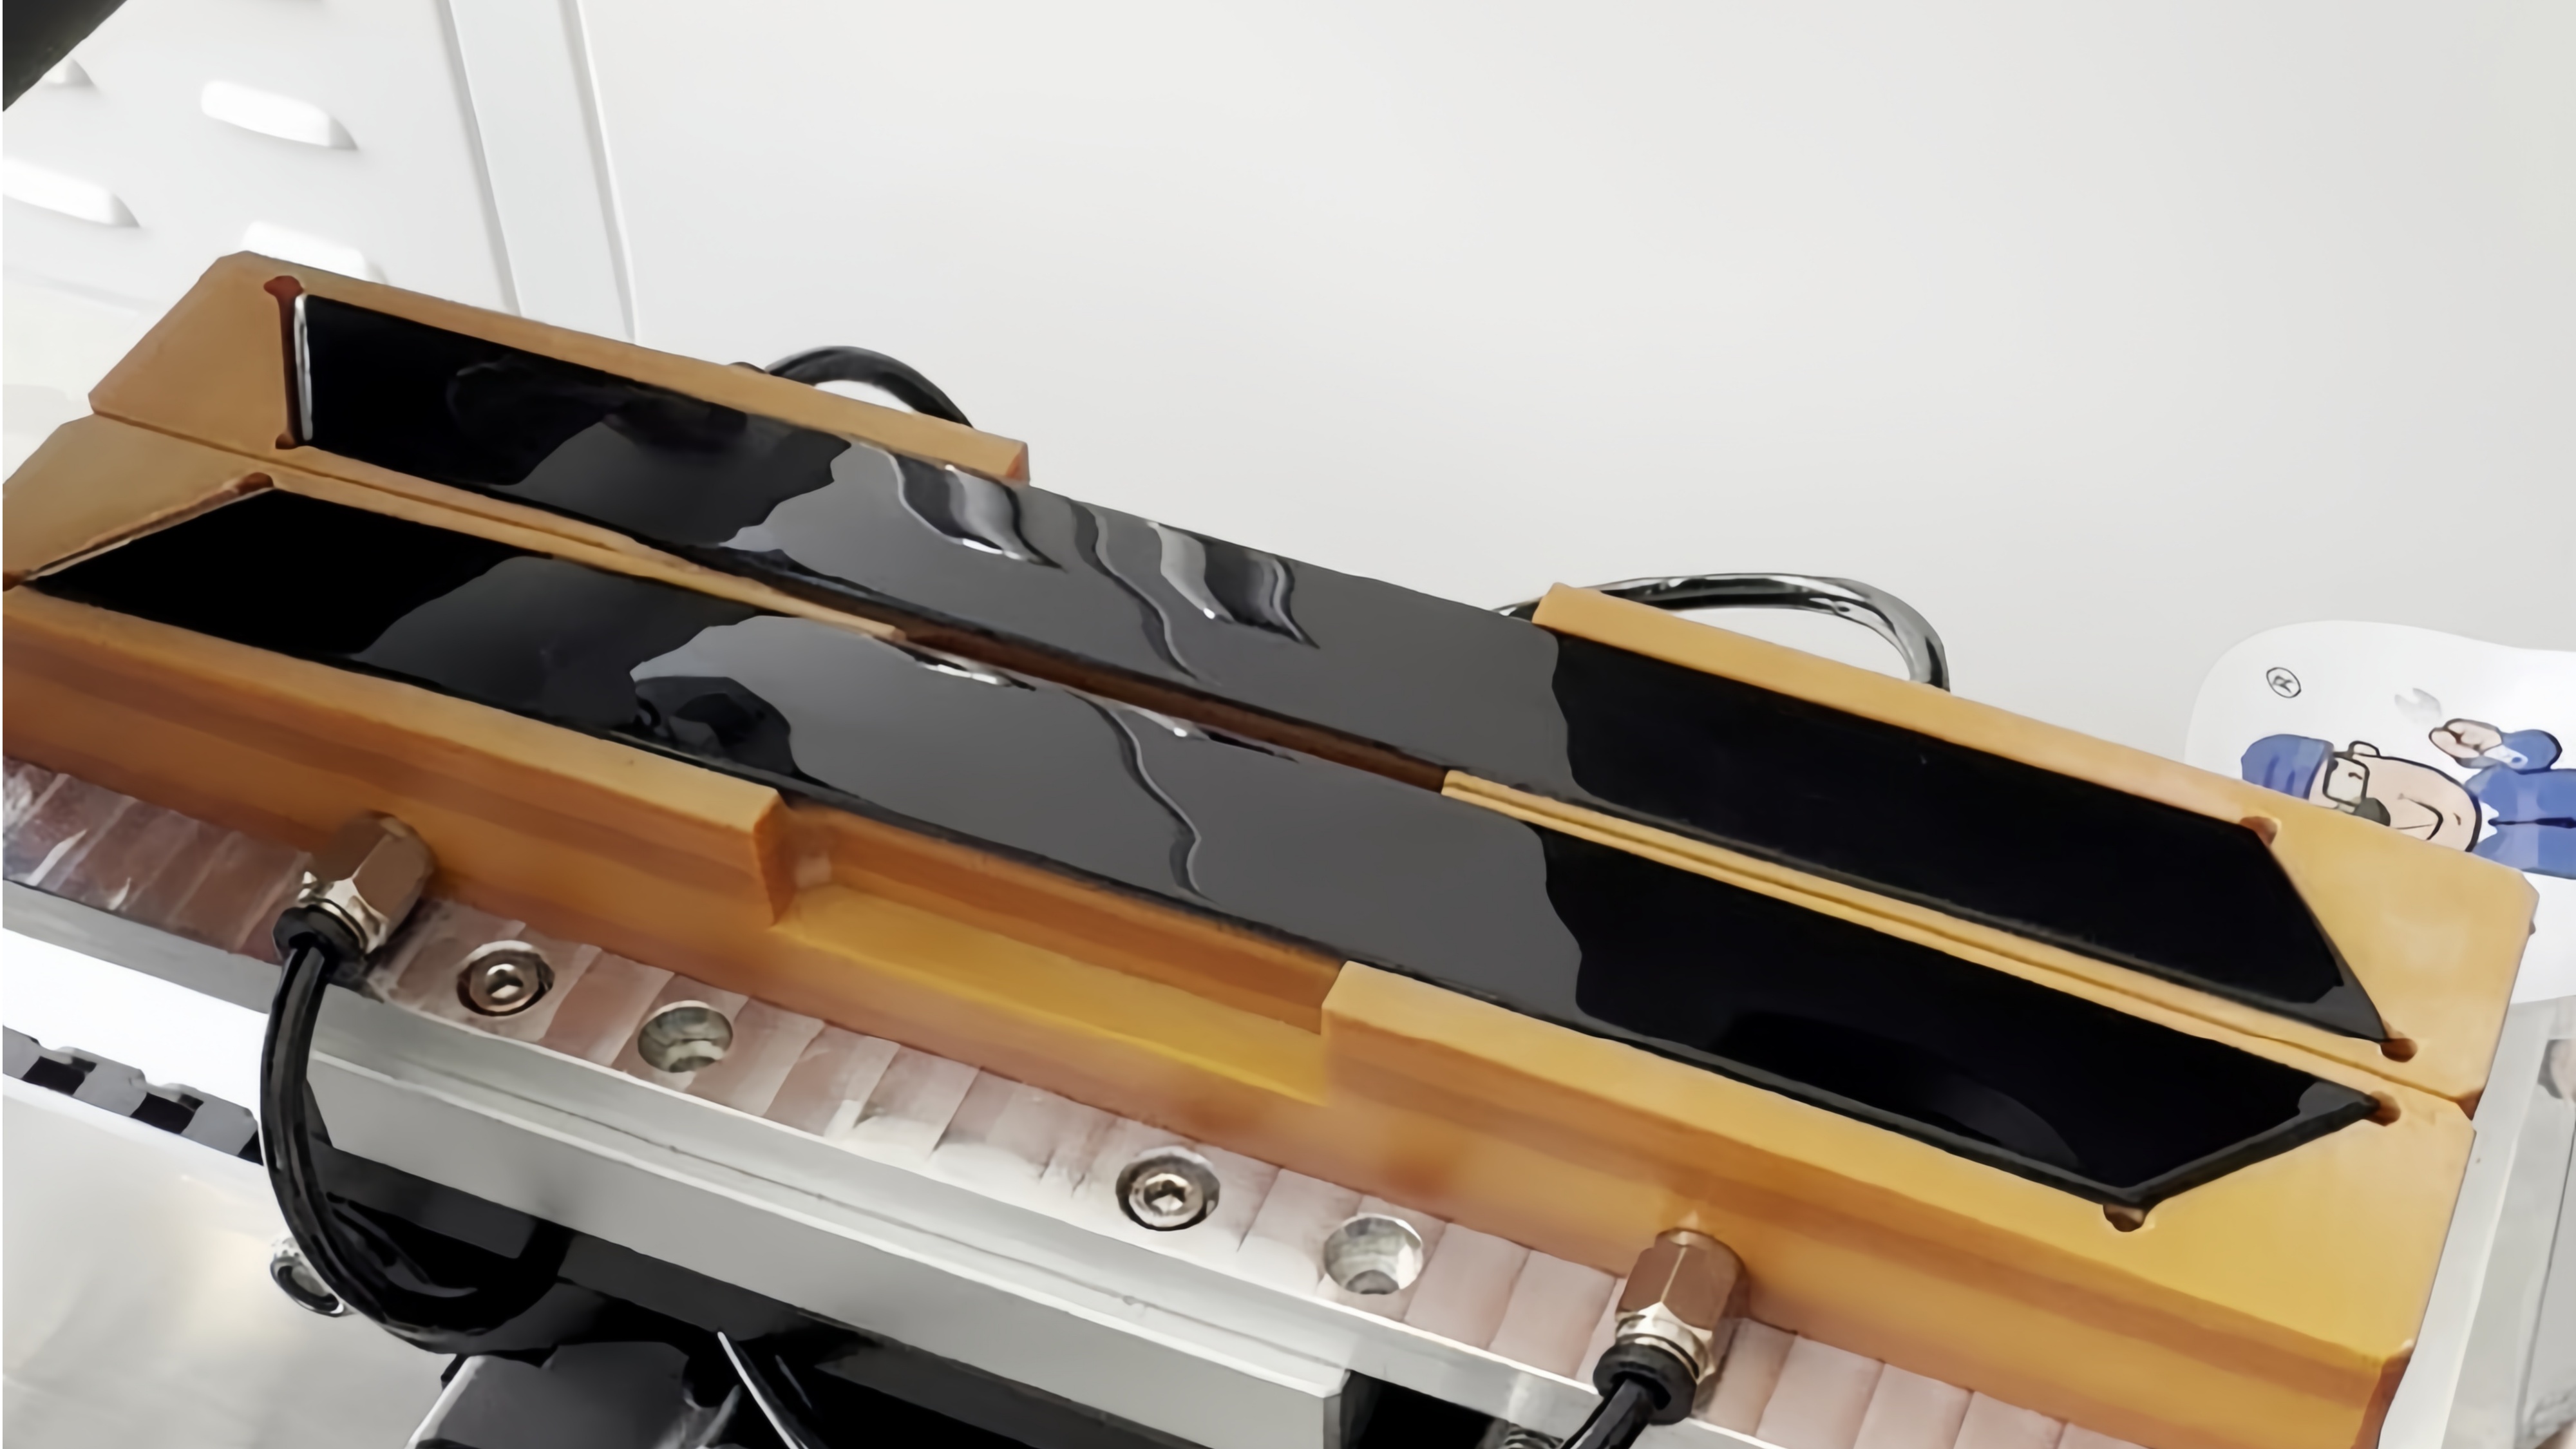
オーバーハングやバブルの起源
オーバーハングから始めましょう。手でカットされたフィルムや、付属の事前カットフィルムは、シートごとに1〜2ミリメートル異なります。配置は感触によって変わり、フィルムの端のインセットが動き回ります。インセットが幅広すぎると、塗装された表面の帯が保護されていないままになります。
部品境界を越えて押し出されたエッジは持ち上がり、組み立て後に埃をかぶります。外装トリム部品は外観部品であり、顧客は両方の条件を拒否します。
そして泡が出ます。トリムパーツは平らではありません。カバーは曲率やドラフト角を反映し、ベゼルには縁にリターンフランジが付いています。フラットプレスは一瞬で力を加えます。圧力は曲線の高い部分でピークに達し、低い部分の下の空気は逃げ出す前に閉じ込められます。
そのため、バブルはフランジの側面や根元、各部分の異なる場所に集まるのです。
塗装や高光沢の表面は、斜めの光の下で何も隠しません。さらに悪いことに、この二つの問題が重なってしまいます。配置と圧力が感触に依存すると、昼勤と夜勤の分は見た目が異なるバッチを作り、品質の記録は計画通りにならなくなります。
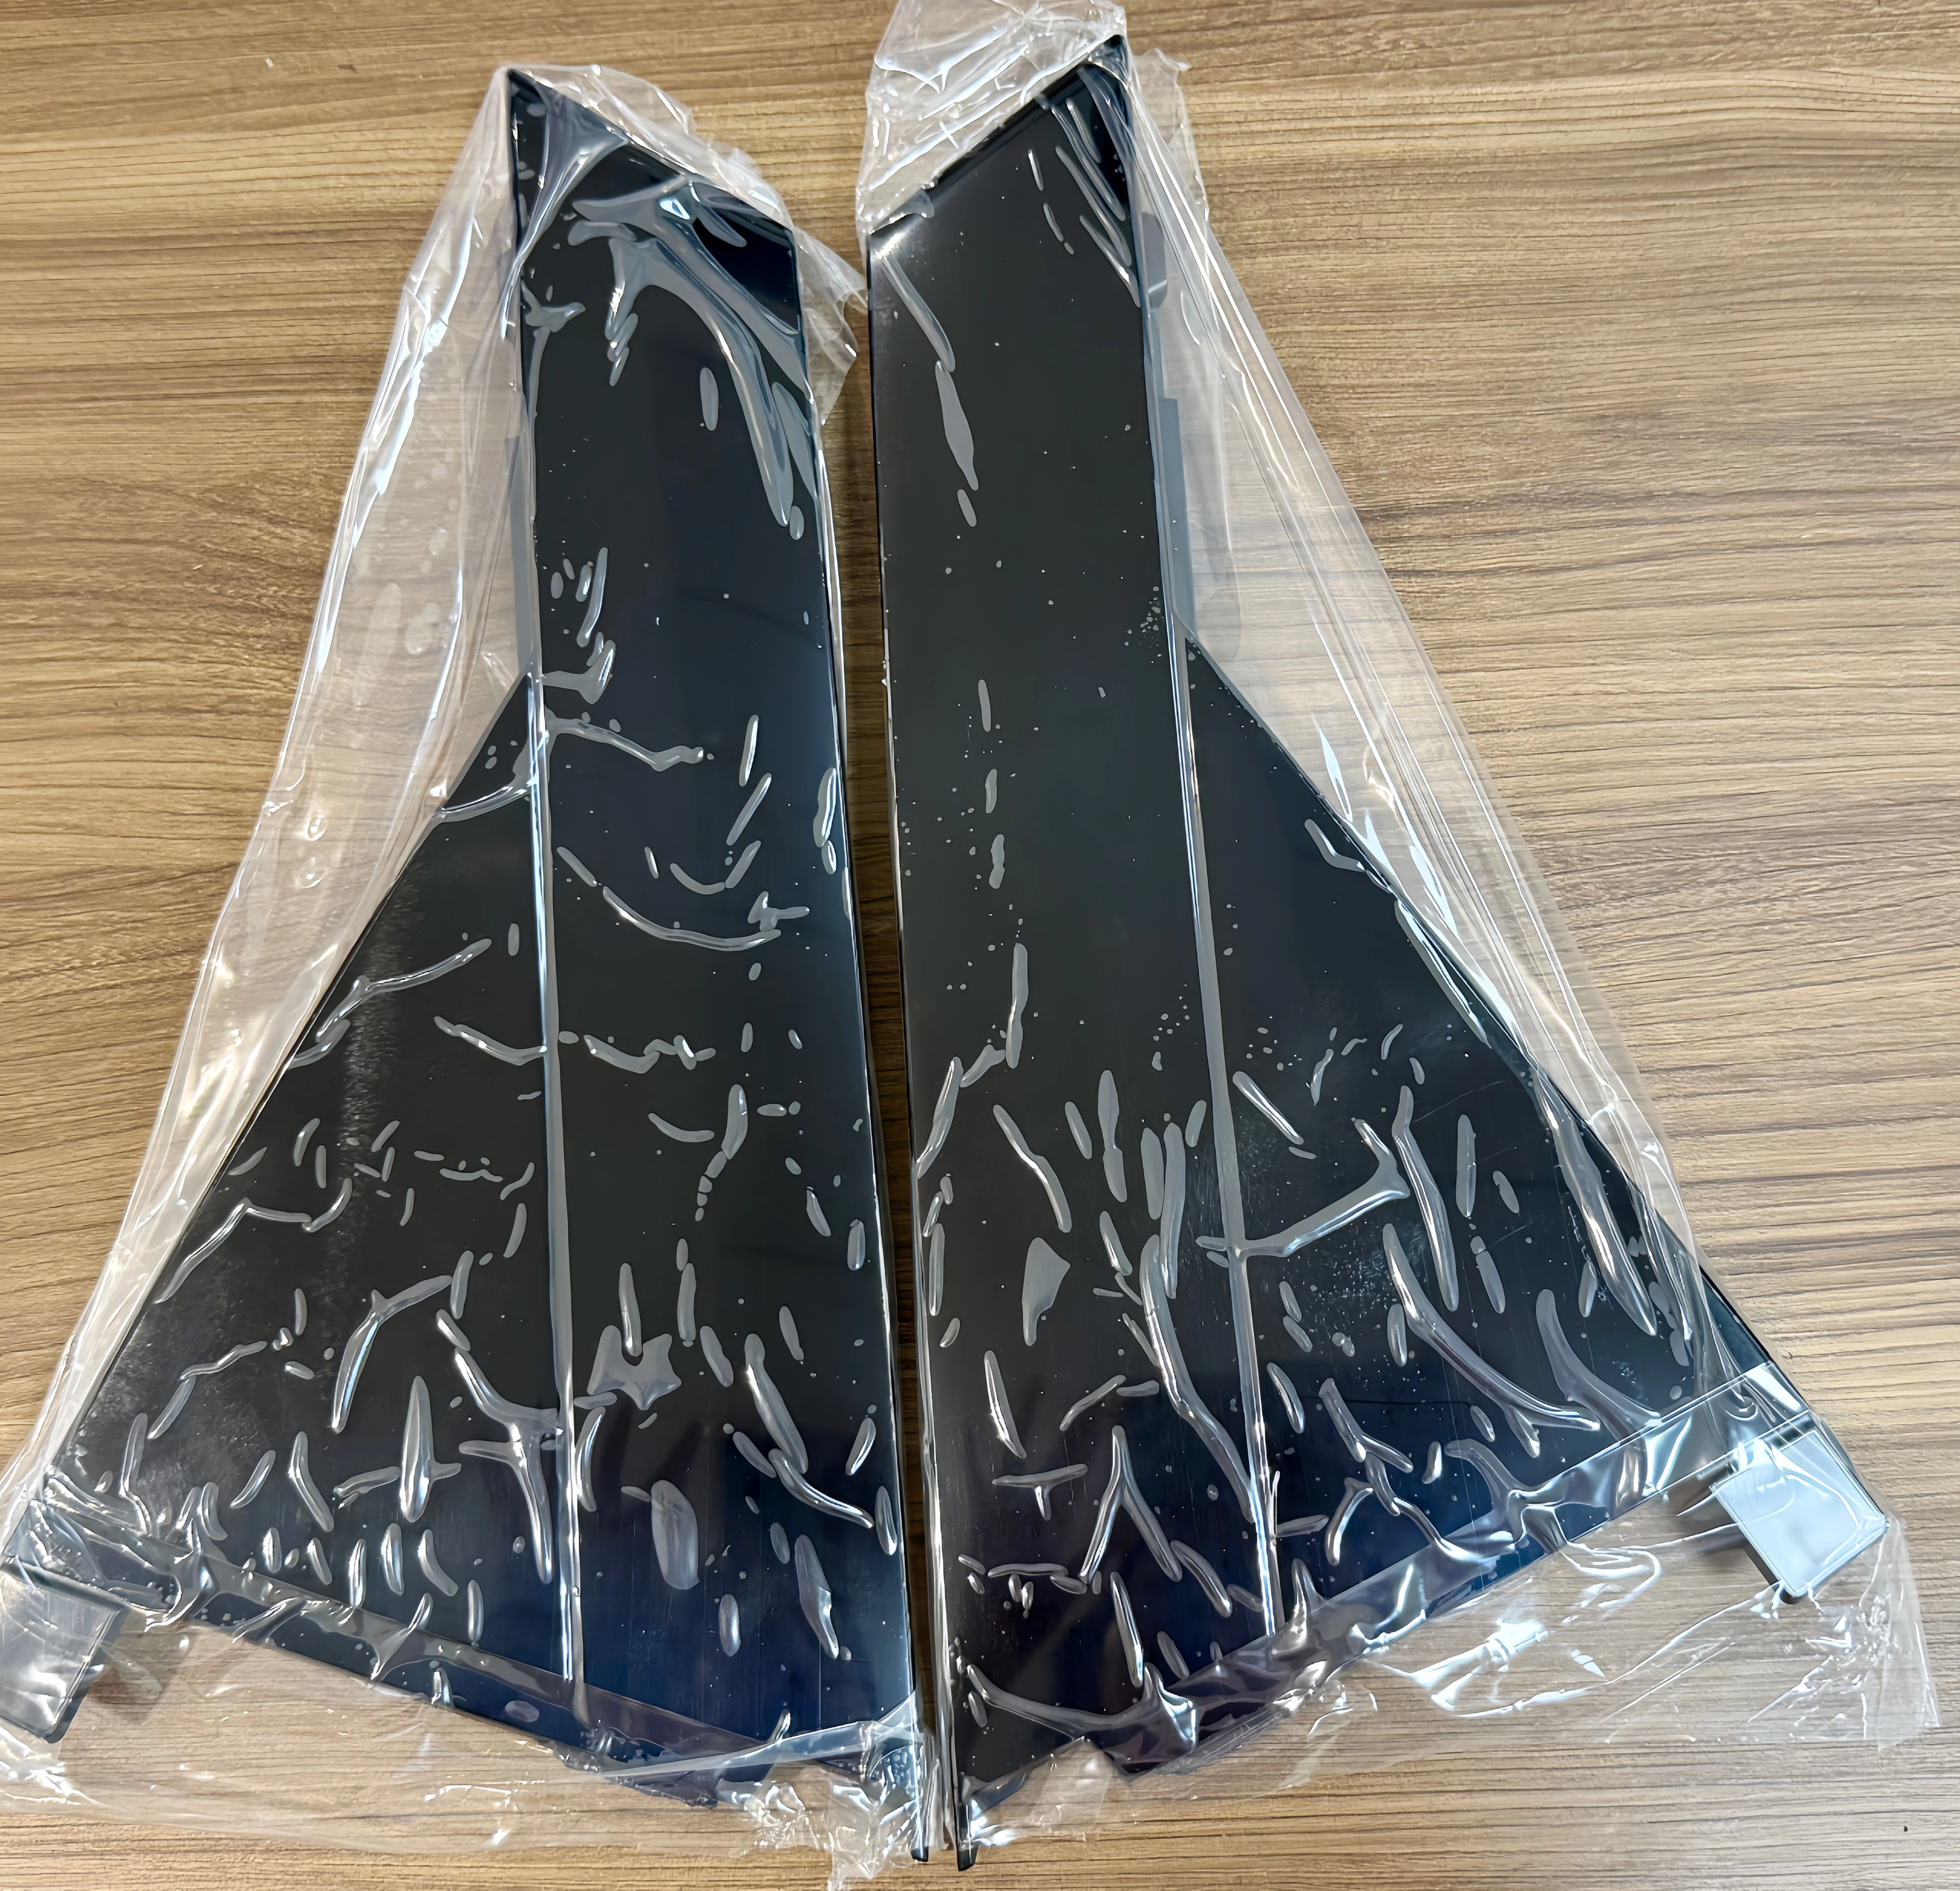
ロールパスがバブルを閉じる仕組み
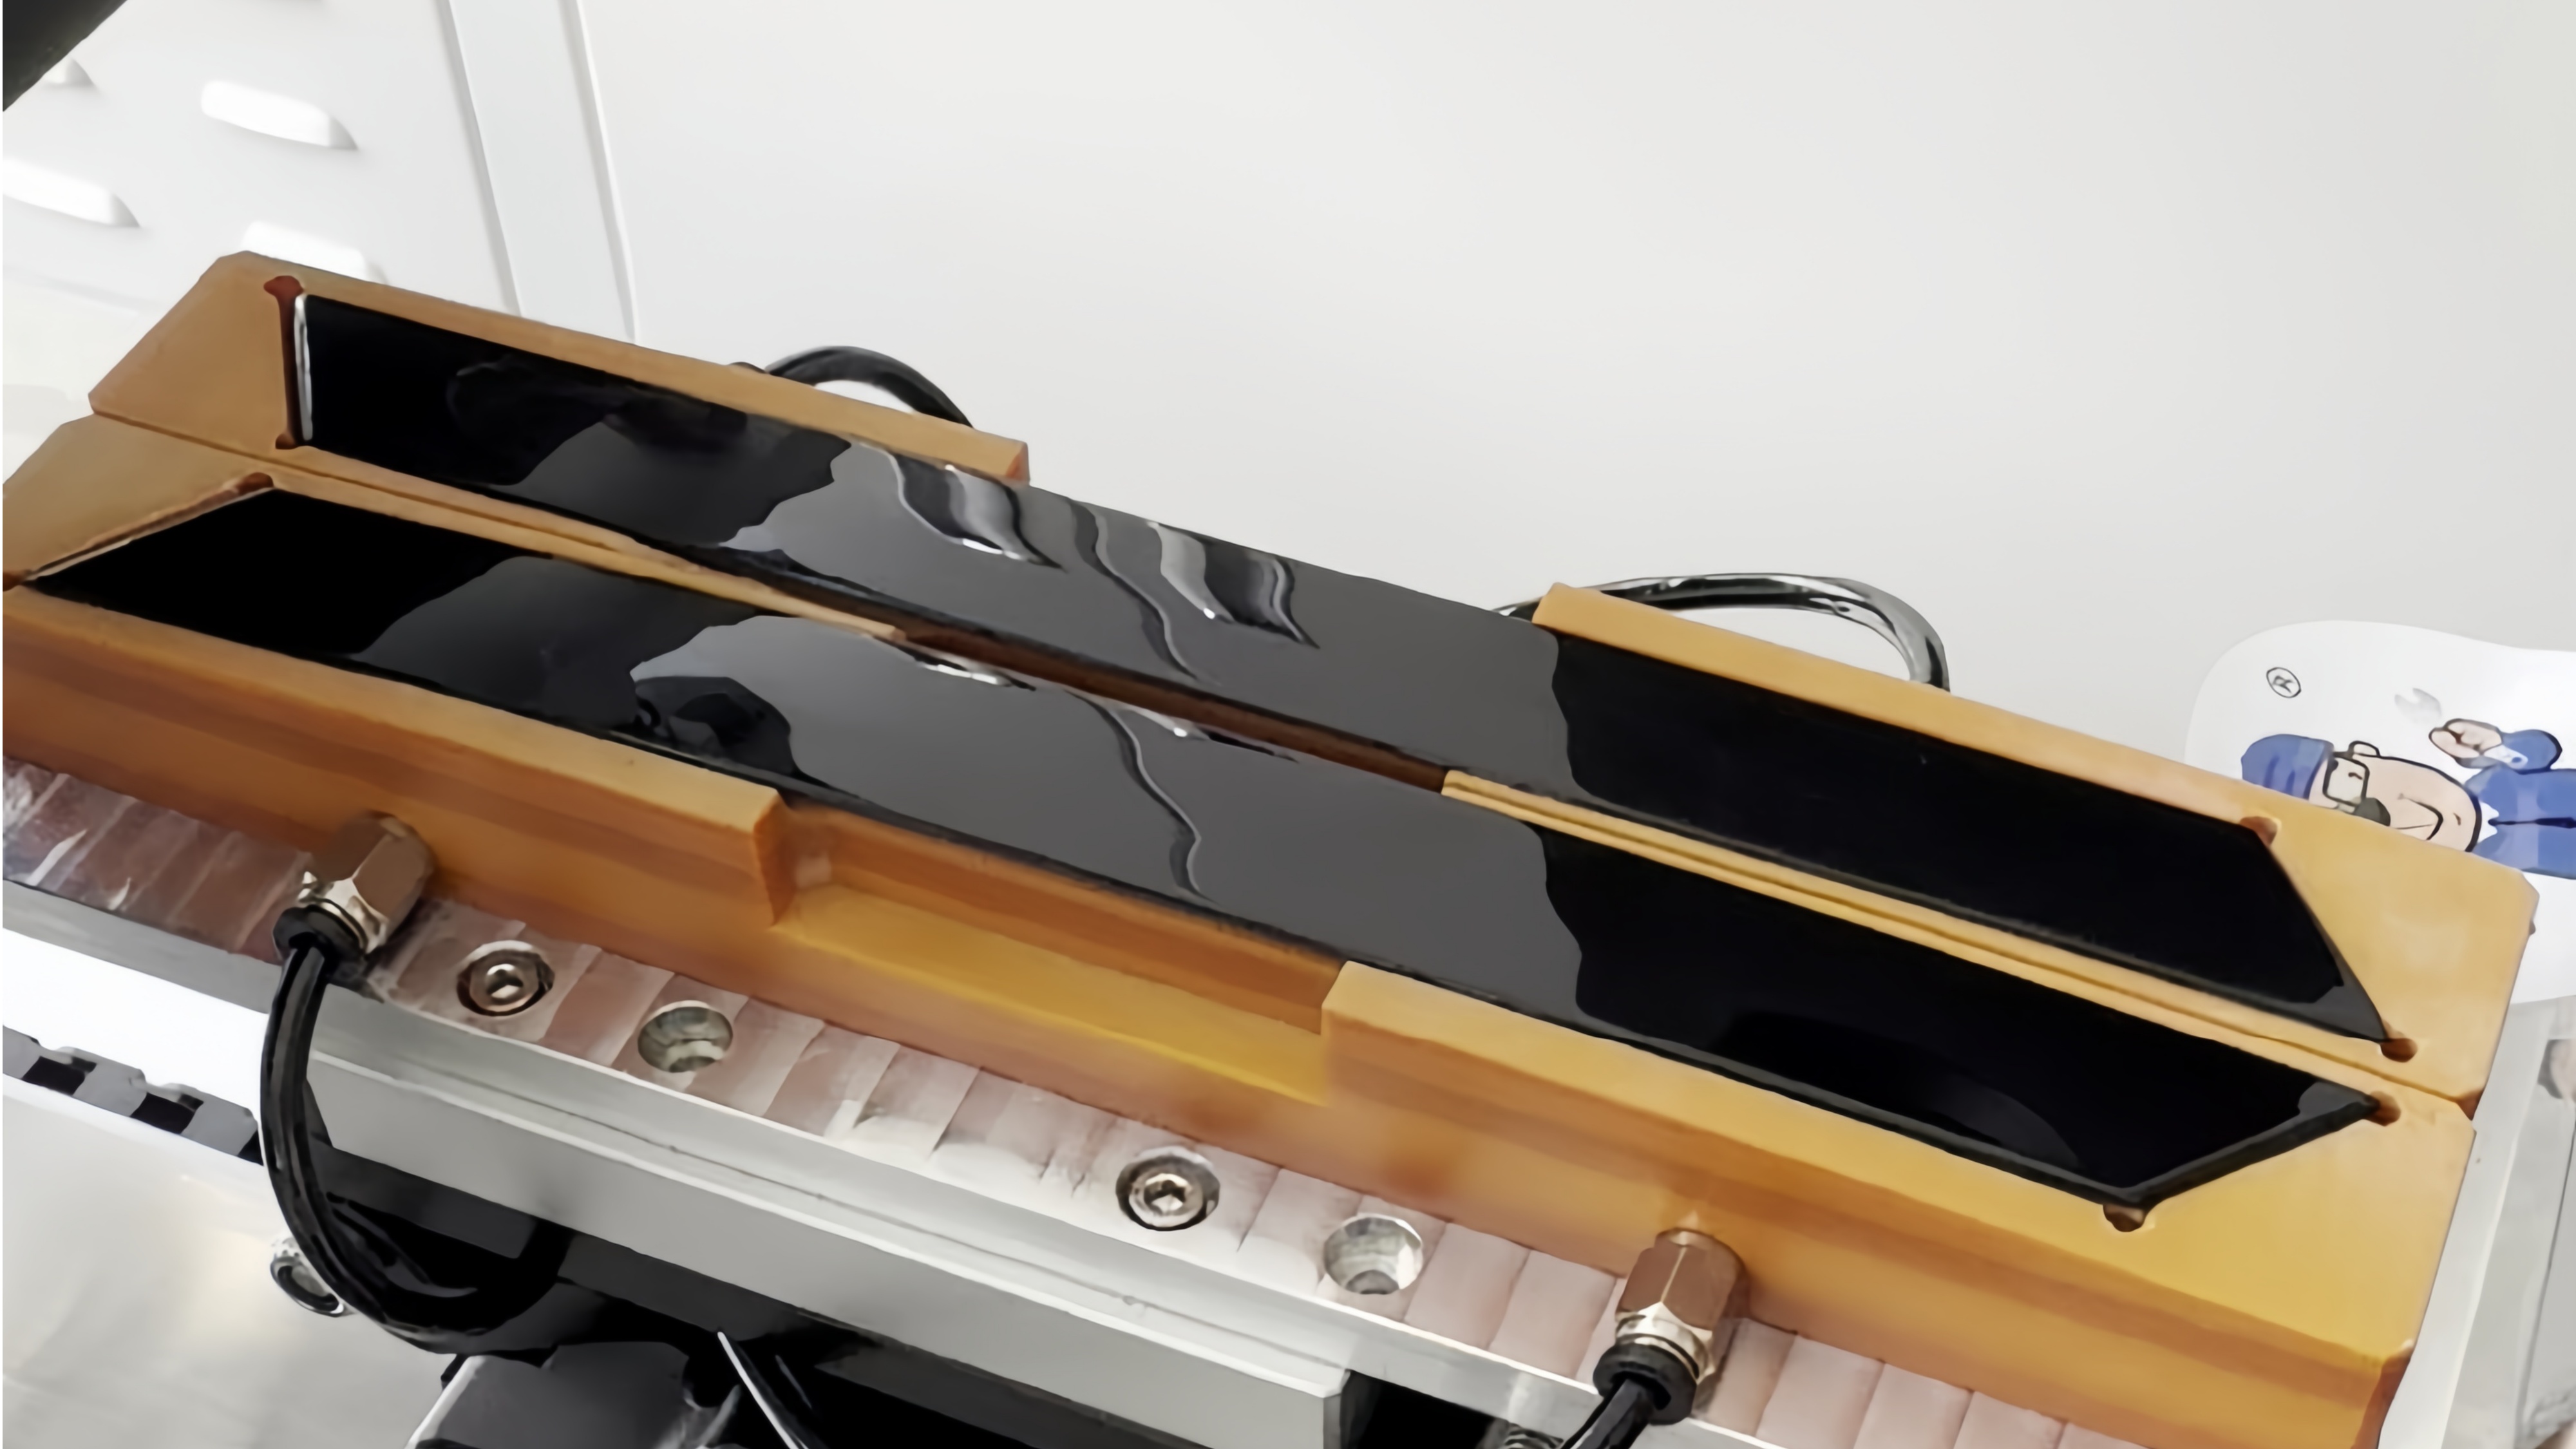
ロールラミネーションは圧力の加え方を変えます。フィルムは部品の一端から同期して送り出し、ローラーがフィルムをセクションごとに押し下げていきます。空気は結合線の前に押し出され、低い部分で密閉されるのではなく逃げ出します。
ラミネート経路はすべての部品で同一であるため、気泡の発生源はオペレーターの状態からプロセスパラメータへと狭まり、設定されたパラメータはバッチごとに再現されます。
アクションサイクルも固定されています。センサーが部品の位置を検知するか、フットスイッチがサイクルを開始し、下部工具がフィルム送りと同期し、ローラーがフィルムを押して下の空気を排出し、下部工具が次の部品を待つために戻ります。すべての部品は同じ設定で同じ経路をたどり、両方のシフトで行われます。
位置決めは器具によってロックされます。部品は基準面にクランプされ、配置精度は±0.2mmで、機械はフィルムエッジの位置シフトを何度も再現します。ペアやキットで届くトリムセットは、同じ位置から始まり同じ設定でロールするため、フィルムエッジが揃います。
まずフィルムサイズを固定し、その後オーバーハングが閉じたままにします
オーバーハングのもう半分はフィルムサイズです。この自動車用外装トリムラミネート機の窓は固定されており、DS-351ではフィルム長20~210mm、裏紙幅20~165mmです。その窓の中では、切断基準と送り長さが機器によって制御され、挿入部分は各シートの精度に依存しない形で固定器具によって再現されます。
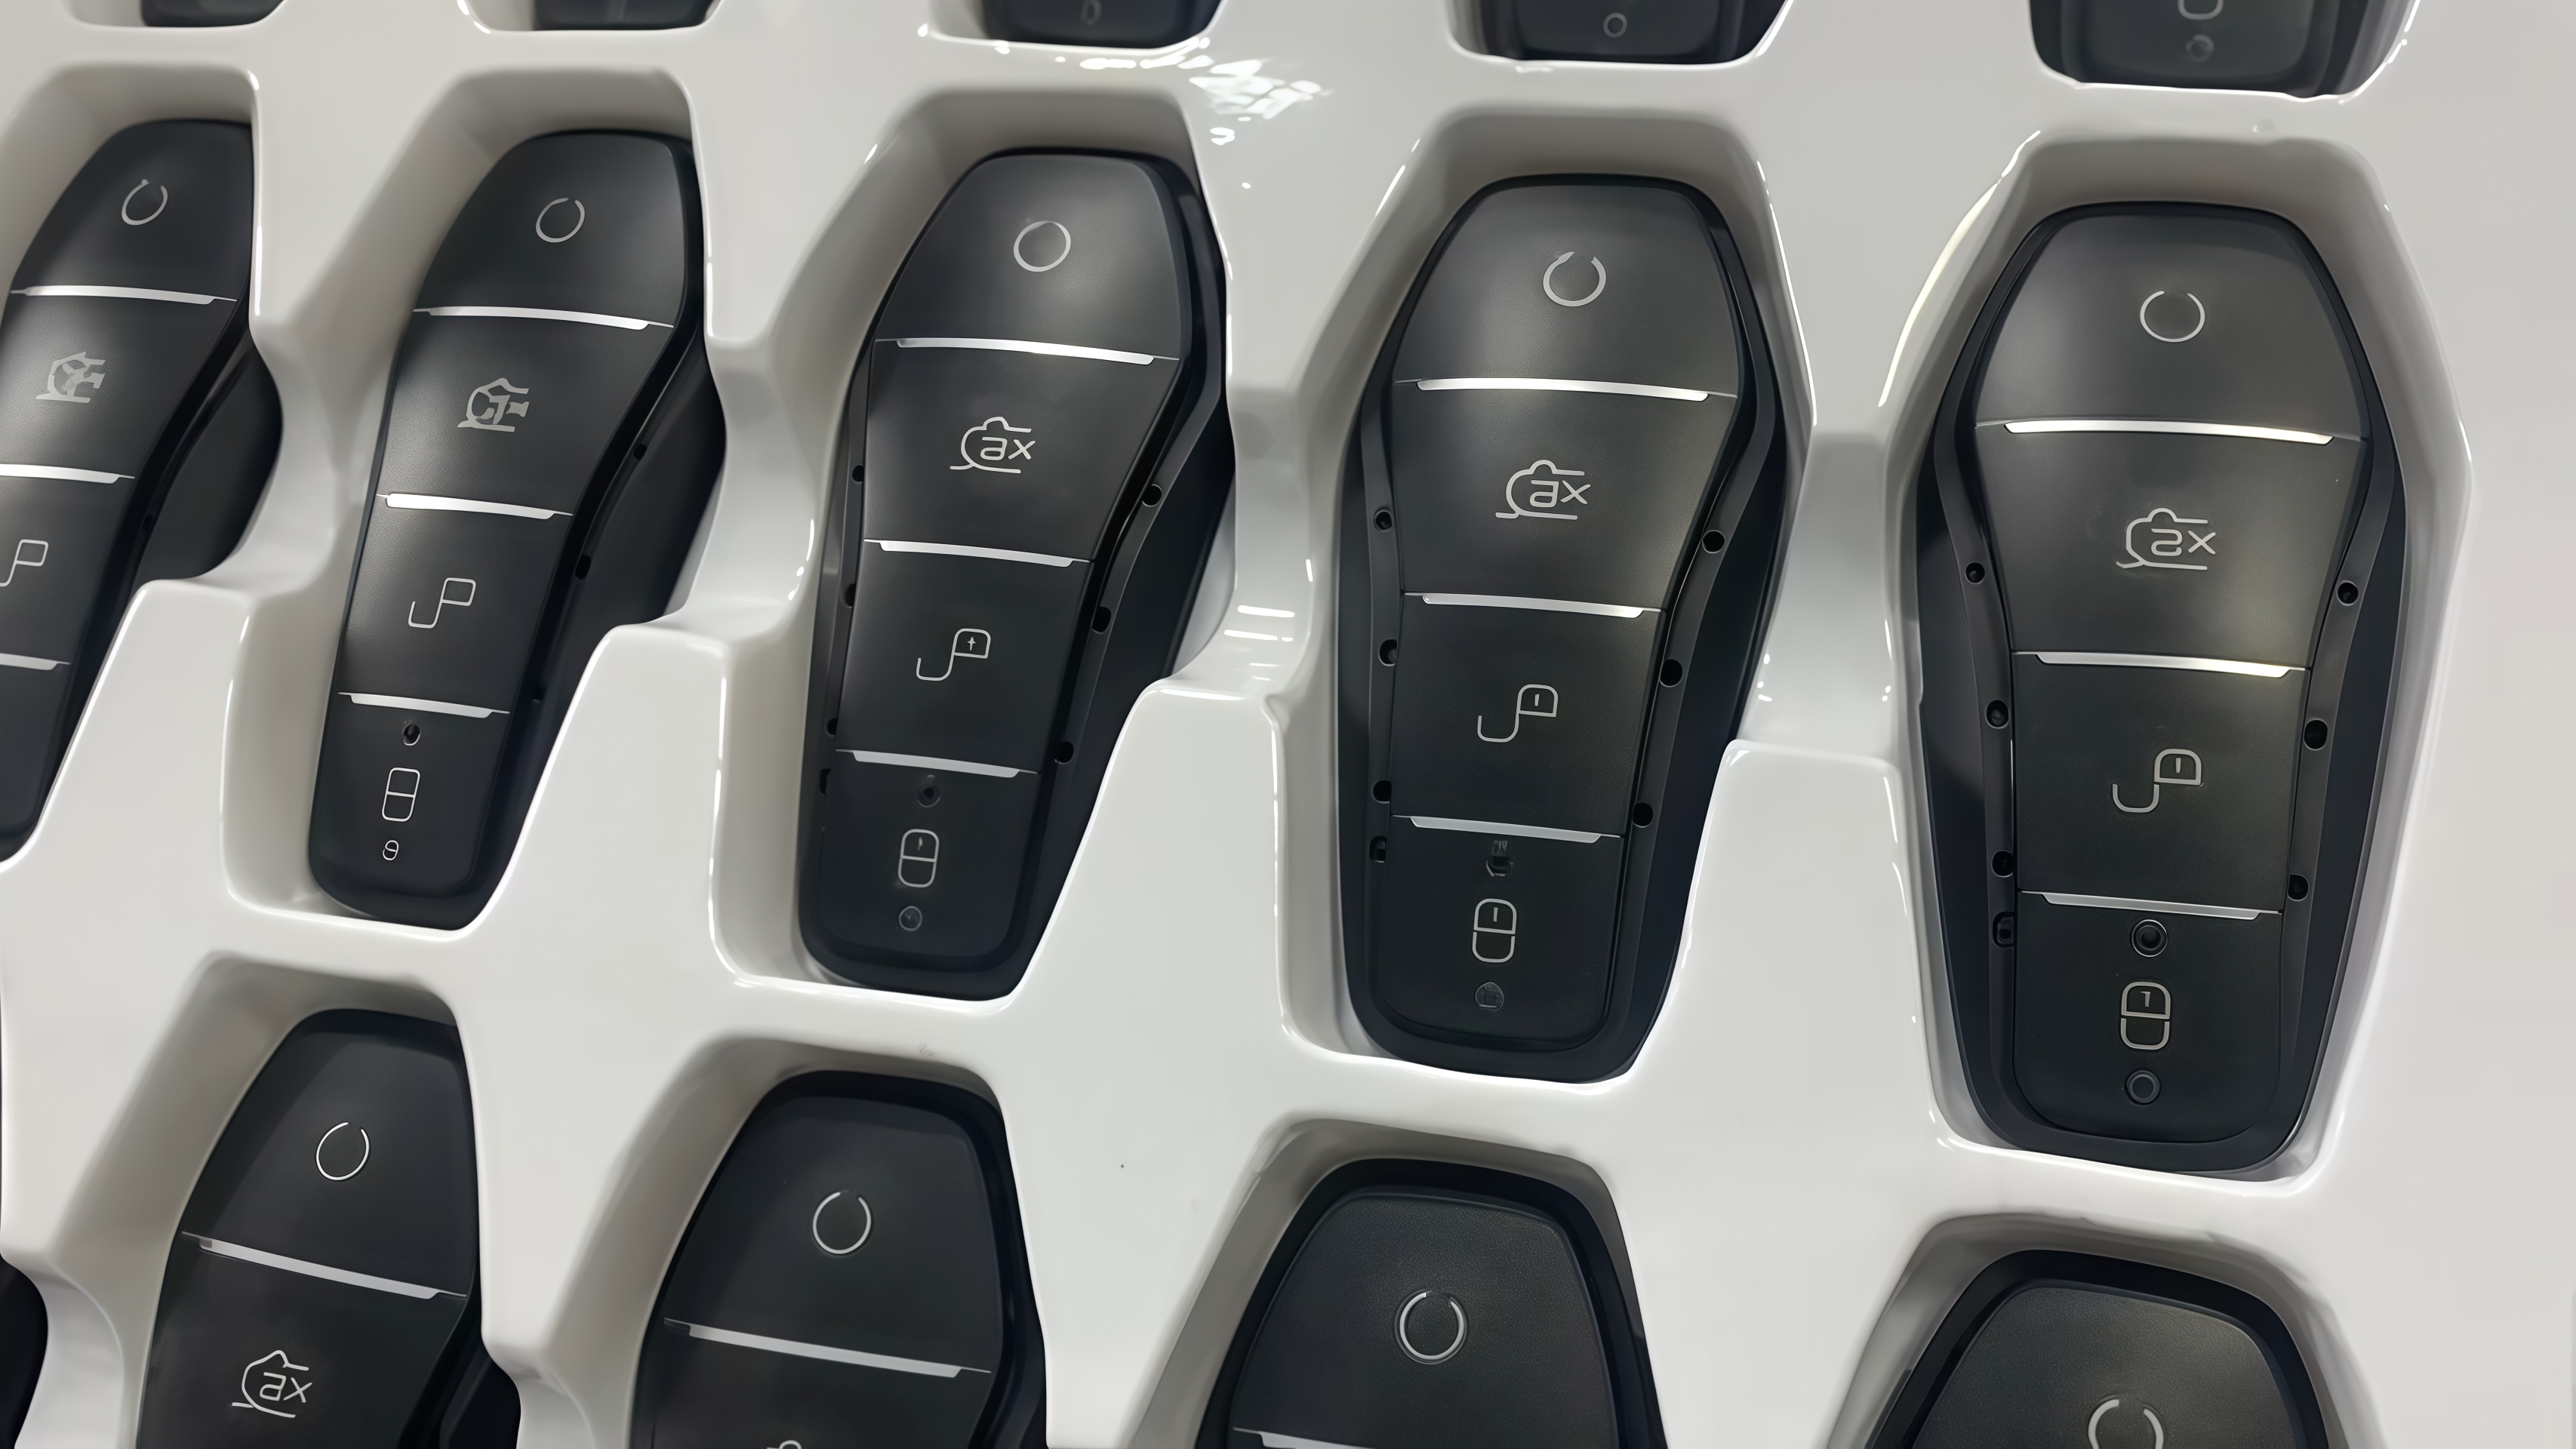
ほとんどの小さな外装トリムパーツがこのウィンドウ内に収まります:ピラーカバー、ベゼル、エンブレムベース、ギアインジケーター、キーシェル、オーディオファシアなどです。窓の近くや外側の部品はカスタムビルドの前にトライアルにかけられます。部品モデルを変更するとは、機械自体ではなく、治具やパラメータを変更することを意味します。デスクトップフレームは約70kgの重さがあり、ラインの配置を変えずにステーション間を移動できます。
|
|
|
|
|
|
|
|
|
|
|
|
|
|
600~1200 pcs/h(オペレーターの技術とフィルムサイズで)
|
|
|
|
|
|
|
|
|
|
|
DS-351標準モデルのパラメータ。特別な要件は、試験報告書に応じて部品ごとにカスタマイズ可能です。
タクト時間はあなたのステーションで確認されます
1時間あたり600~1200本という数字は、オペレーターの熟練度やフィルムサイズに依存します。固定された値ではありません。コーティングラインやポストモールディングラインは固定タクトで走り、ラミネートステーションの実際のタクトは積み込みと卸荷のレイアウトによって異なります。ステーションで機械を1時間稼働させ、測定した数値を生産計画に入力してください。
この半自動フィルムラミネート機では、作業の分担は機械ラミネートと手動積み込みです。モデルの変更はタクトの議論を再開しません。フィクスチャとパラメータを入れ替えれば、ある試験バッチで新しいタクットが確認されます。
外装トリムのためのDawnShineソリューション
ドーンシャイン15年間にわたりラミネーティング設備を製造し、50件以上の特許を保有し、ISO 9001に準拠して生産し、自社のCNC工場で備品や金型を機械加工しています。この方向において、自動車用外装トリム積層機の構成はDS-351 半自動フィルムラミネート機(ロールタイプ).
欠陥を機構にマッピングする。オーバーハングは切断窓と器具の位置まで閉じたまま、±0.2mmの位置で固定されます。バブルはセクションごとにロールプレスを施す間も閉じたままです。バッチの一貫性は固定アクションサイクルから得られます。仕様書には価値は記載されていません。この2つの拒絶が起こらなくなるのです。
この機械はPE、PVC、PET、OPP、UV、FPC、PO保護フィルムに加え、自己粘着ラベルを使用し、輸送および組み立て時の保護に使われます。トリム部品は外観部品であり、フィルム保護はラインを離れた瞬間から始まります。
手続きの境界は事前に明示されています
DS-351は、平らな表面や小さな弧、小さな円周にフィルムやラベルを貼ります。深い自由形状曲率の部品や20~165mmの裏幅の幅を超える部品は、まずサンプル試験に移され、試験で結果が確定した後にカスタマイズについて議論されます。カスタムビルドとは、同じプラットフォーム上で器具とプログラムを変更することであり、異なるマシンでの変更ではありません。
部品リストにVHBテープ、フォーム、スナップフィッティングも含まれている場合は、異なる治具やヘッドで動作し、別々の見積もりが出ます。この記事では、輸送および組立保護のための表面保護フィルムについて扱っており、光学接着や車両全体のラップではありません。
一部を試験に送ってください
この自動車外装トリムラミネーティング機を一度に検証する4つの項目があります:部品図面または3Dデータ、実際に使用中のフィルムロール、タクトターゲット、そして顧客外観受理基準です。この4つの中で、物理的なサンプルが最も重要です。
|
|
|
|
|
20~210mm / 20~165mmの窓内側の拡張サイズ;曲率方向はロール経路を確定します
|
|
|
フィルム素材と裏片幅は本物のロールで確認されており、代替フィルムはありません
|
|
|
コーティングまたはポストモールディングライン番号を記載してください。1時間で機械を照合する
|
|
|
試験に入ったのは傾斜した光の条件で、報告書は同じ基準で記録されています
|
試練はフィルムとタクトターゲットで行われます。報告書には4つの項目が記録されています:フィルムエッジオフセット範囲、傾斜光下でのフィルム表面、測定された配置精度、そして部品ごとのタクットです。各アイテムはあなたのライン上の1つの受け入れアクションに割り当てられます。
DawnShineへのお問い合わせこの外装トリムラミネート機のトライアル予約、またはDS-351ロールソリューションの見積もりをお願いしたい方も。
DawnShineについて
DawnShine(東莞DawnShine精密機械設備有限公司)は広東省東莞に本拠を置き、15年間のフィルムラミネート機器製造、50件以上の特許、ISO 9001認証、社内にCNC加工工場を有しています。選定原則の一つ:機械はカタログではなく、あなたの部品、フィルム、受理基準によって決まるということです。
よくある質問
ポジション調整テンプレートは手動ラミネートのオーバーハングを解決できますか?
テンプレートは切断を制御し、圧力や空気の排出を制御しません。曲線の低い部分では気泡が形成され、フィルムエッジはオペレーターの感触で漂う。オーバーハングと気泡を閉じるには、固定された切断窓、ロールパス、そして機械構造によって設定される治具の位置が必要です。
ローラーは塗装面にマーキングしますか?
部品が固定器具で支えられている間、ローラーの圧力がフィルム表面に作用し、圧力設定はフィルムと塗料に合わせて調整されます。塗装済みの部品を試験に持参し、自分の受け入れ条件と照らし合わせて検証し、報告書はフィルム表面の状態を測定したまま記録します。
大きなトリムストリップやグリルはラミネート加工できますか?
まずは20~210mm / 20~165mmの窓に対して拡張サイズを確認してください。窓口付近またはその外側の部分はサンプル試験に送られ、カスタマイズは測定結果後に評価され、前提に基づいてではありません。
セミオートマチックかオートマチックか?
半自動フィルムラミネート機では、機械がラミネートされ、オペレーターが装填を行います。これは頻繁にモデルチェンジが行われる外部トリムラインに適しています。タクト要求が高く、モデルが集中している路線は自動積載を評価できます。まずDS-351のプロセスウィンドウを検証してください。
ウェブサイト:https://ja.dsautomachine.com/
メール:deshangjingji@gmail.com

.jpg?imageView2/1/w/64/h/64/format/webp)